
Kun vertailet geoverkon tuotantolaitteiden teknisiä eritelmiä, automaatiotaso on usein listattu yhdeksi riviksi tietolomakkeen alareunaan. Käytännössä se kuitenkin määrittää enemmän kuin mikään yksittäinen mekaaninen parametri, kuinka johdonmukaisesti laitoksesi toimii, kuinka nopeasti pystyt reagoimaan materiaalin vaihteluihin ja mitkä ovat todelliset käyttökustannukset tonnia kohden viiden vuoden aikana.
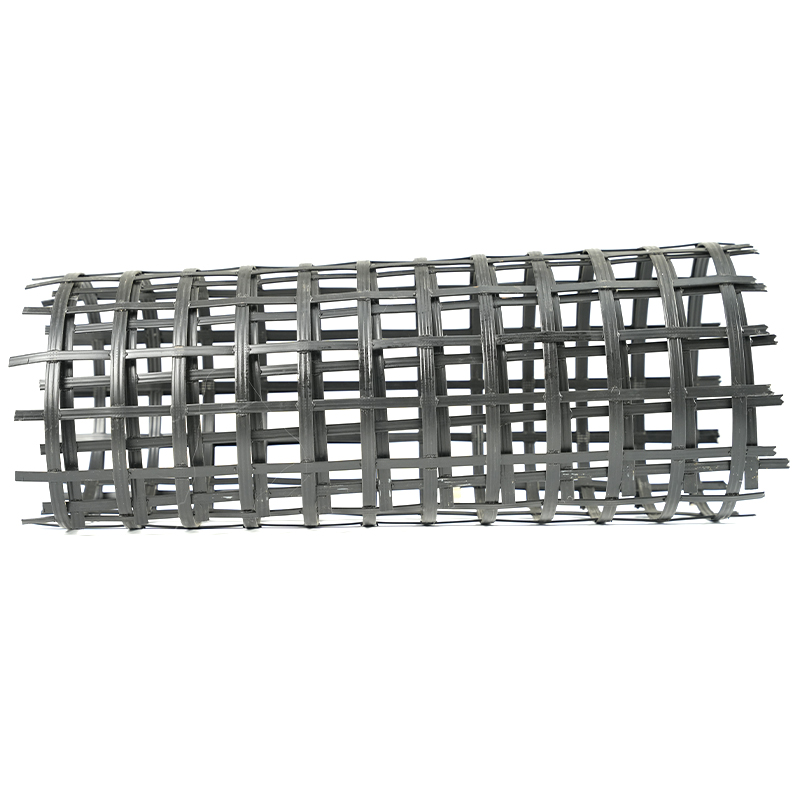
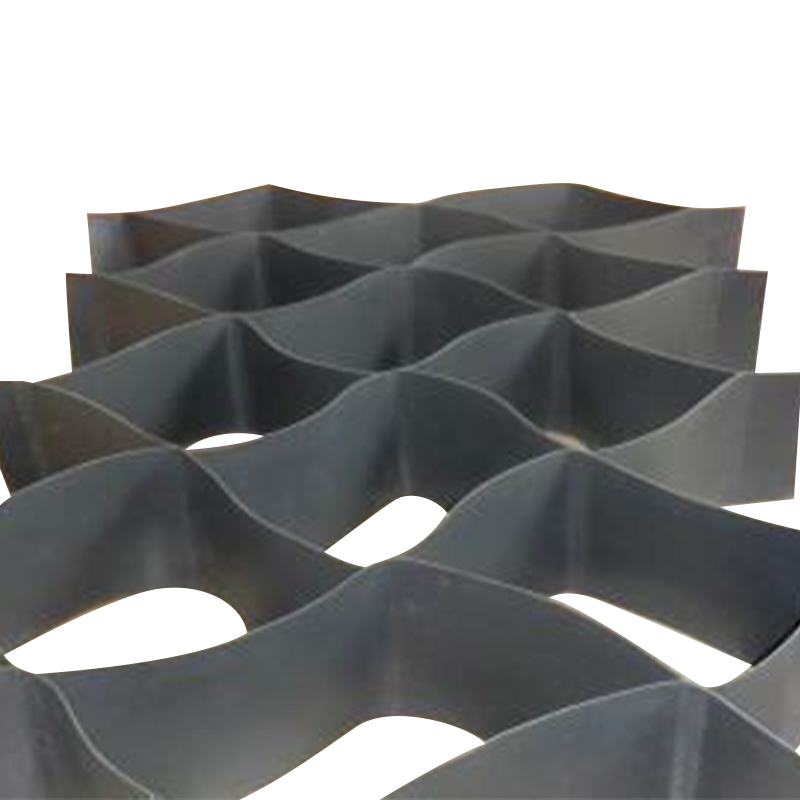
Nykyaikaisten geoverkkovalmistuslaitteiden automaatiotaso voidaan jakaa neljään toimivaan kerrokseen: ohjausydin- ja taajuusmuuttajaarkkitehtuuri, prosessin vakaus ja suljetun silmukan säätö, tiedon integrointi laadun jäljitettävyyttä varten ja käyttöliittymä päivittäiseen tehokkuuteen. Jokainen kerros vaikuttaa suoraan tuotteiden, kuten esim  Kaksisuuntainen geoverkkotuotantolinja PLC:llä ja servokäytön ohjauksella Tämä linja integroi PLC-pohjaisen ohjausytimen ja servokäytöt syötteen, lämmityksen, venytyksen, jäähdytyksen ja käämityksen tarkkaan nopeuden ja asennon säätöön, mikä muodostaa automaation perustan monikerroksiselle prosessin vakaudelle. Näytä tuote → ja
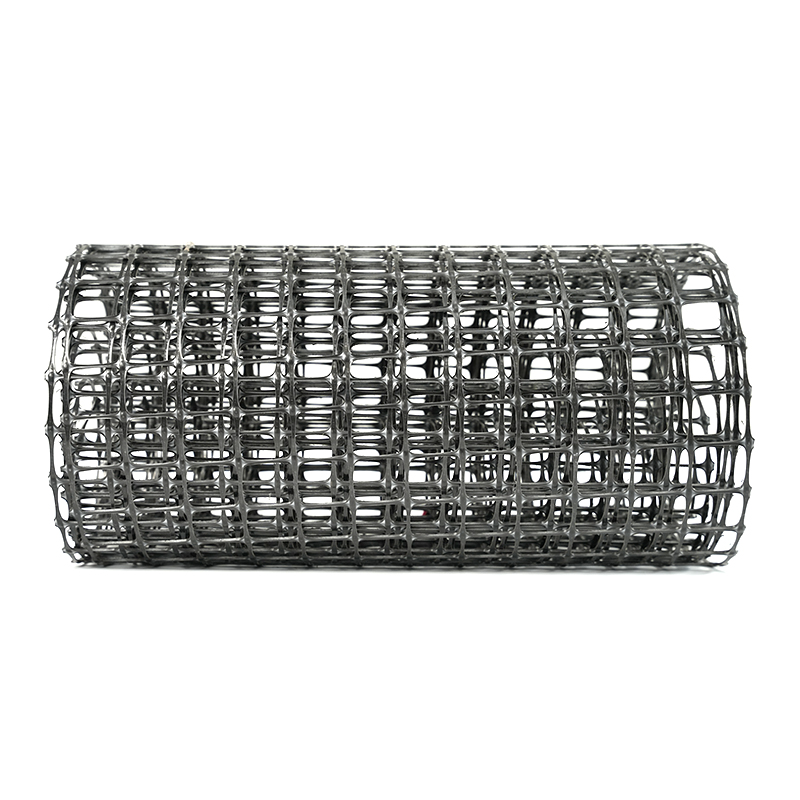
 Yksiakselinen vetogeoverkkojen tuotantolinja automaattisella ohjauksella Kuten kaksisuuntainen vastine, tämä linja käyttää PLC:tä ja servokäyttöarkkitehtuuria ohjaamaan peräkkäisiä venytystoimintoja, mikä varmistaa tarkan nopeuden ja jännityksen hallinnan korkealaatuiselle yksiakseliselle geoverkon ulostulolle. Näytä tuote → .
1. Ohjausydin ja käyttöarkkitehtuuri – automaation perusta
Keskusohjain ohjaa jokaista peräkkäistä toimintaa linjalla: syöttöä, lämmitystä, venytystä, jäähdytystä ja kelausta. Nykyaikaisissa geoverkkolaitteissa PLC-pohjainen ohjaus servokäytöillä on alan perusta. Ohjelmoitava logiikkaohjain (PLC) käsittelee anturin palautetta ja antaa komentoja servomoottoreille, jotka käyttävät rullia, puristimia ja liikemekanismeja tarkalla nopeuden ja asennon ohjauksella.
PLC-alustan luotettavuus ratkaisee varaosien saatavuuden ja pitkäaikaisen tuen. Teollisuuden standardimerkit varmistavat, että jos moduuli epäonnistuu, voit hankkia korvaavan ilman koko ohjauskaappia. Servokäytöt, toisin kuin oikosulkumoottorilla varustetut taajuusmuuttajat, tarjoavat paremman vääntömomentin hallinnan pienillä nopeuksilla ja nopeamman reagoinnin kuormituksen muutoksiin, mikä on kriittistä venytysvaiheessa, jossa jopa 1 %:n nopeuden poikkeama voi muuttaa tuotteen venymää.
Mitä etsiä asemalaitteistosta
Servokäytöillä varustettu linja, joka toimii digitaalisessa tietoliikenneverkossa, kuten EtherCAT tai Profinet, saavuttaa alle 1 ms:n sykliajat anturin lukemisen ja toimilaitteen komennon välillä. Tämä herkkyystaso tarkoittaa suoraan tasaista aukon leveyttä ja paksuutta koko arkin alueella.
2. Prosessin vakaus ja suljetun silmukan säätö
Automaatiotaso ei tarkoita sitä, kuinka monta näyttöä paneelissa on, vaan siitä, kuinka monta prosessimuuttujaa ylläpidetään automaattisesti ilman käyttäjän väliintuloa. Geoverkkovenyttelyssä keskeisiä muuttujia ovat lämpötila lämmitysvyöhykkeen poikki, venytyssuhde ja venytysnopeus.
Suljetun silmukan ohjaus tarkoittaa, että infrapuna- tai kuumailmalämmittimen jokaisella vyöhykkeellä on oma termopari, joka syöttää takaisin PLC:n sisällä olevaan PID-säätimeen. Jos materiaalin syöttönopeus muuttuu tai ympäristön lämpötila laskee, säädin säätää lämmitystehoa reaaliajassa pitääkseen polymeerin optimaalisessa muodostusikkunassaan – tyypillisesti ±2 °C polypropeenille ja ±3 °C polyeteenille.
Samoin venytyssuhdetta tulisi ylläpitää voiman tai asentosilmukan avulla. Jatkuva jännitys venytysmekanismi, jossa käytetään servokäyttöisiä rullia, joissa on enkooderin takaisinkytkentä, voi pitää vetosuhteen ±0,5 %:n sisällä, mikä on ero ASTM D6637:n vetolujuusvaatimukset täyttävän geoverkon ja sellaisen geoverkon välillä, joka epäonnistuu laadunvalvonnassa.
| Prosessiparametri | Manuaalinen / puoliautomaattinen linja | Moderni täysautomaattinen linja |
|---|---|---|
| Lämmitysalueen lämpötilatoleranssi | ±5 °C | ±2 °C |
| Pituussuuntaisen venytyssuhteen tarkkuus | ±1,5 % | ±0,5 % |
| Poikittaisen venytyksen synkronoinnin viive | 0,3–0,5 s | < 0,05 s |
| Rainan jännityksen vaihtelu (käämityksen aikana) | ±10 % | ±3 % |
Käytännön seuraus on, että täysin automatisoitu linja voi ajaa tuntikausia tavoitevetolujuudella alle 2 %:n vaihtelulla telojen välillä, kun taas linja, jossa on vain avoimen silmukan ohjaus, saattaa vaatia säännöllisiä säätöjä ja tuottaa enemmän jätettä vaihdon tai materiaalilaadun muutosten aikana.
3. Tietojen integrointi ja laadun jäljitettävyys
Nykyaikaiset geoverkon valmistuslaitteet sisältävät yhä enemmän tiedonkeruujärjestelmää, joka tallentaa jokaisen eräajon: sulamislämpötilaprofiilin, venytysvoimakäyrät, linjan nopeuden ja lopullisen telan painon. Nämä tiedot voidaan viedä tehdastason MES-järjestelmään (Manufacturing Execution System) tai yksinkertaisesti tallentaa paikallisesti jäljitettävyyttä varten.
Valmistajalle, joka toimittaa geoverkkoja infrastruktuuriprojekteihin, joissa jokaisen lähetyksen mukana on oltava sertifikaatit, mahdollisuus tuottaa koneella luotu raportti jokaisesta rullasta on enemmän kuin kätevää – se on vaatimustenmukaisuusvaatimus. Automaatiotaso tässä mitataan sillä, kuinka monta datapistettä kirjataan automaattisesti lokiin verrattuna manuaalisesti syötettyyn. Järjestelmä, joka merkitsee joka 5. sekunti tuotantoa aikaleimatuilla prosessiarvoilla, tarjoaa perussyyanalyysiin tarvittavan tarkkuuden, kun erä poikkeaa spesifikaatiosta.
Automaattisten linjojen jäljittämät yleiset tietopisteet
- Telan nopeus (m/min) ja kumulatiivinen pituus
- Lämmitysvyöhykkeiden lämpötilat (vyöhykkeet 1-6 tai enemmän)
- Venytyssuhde koneen suunnassa (MD) ja poikittaissuunnassa (TD)
- Jäähdytysveden lämpötila ja virtausnopeus
- Lopullinen rullan paino ja kelausjännitys
Kun tiedot on integroitu kuljettajan kojelautaan, näkyvyys ulottuu reaaliaikaiseen OEE:hen (Overall Equipment Effectiveness). Tämän ansiosta laitoksen johtajat voivat tunnistaa hidastukset tai hylkäykset välittömästi sen sijaan, että he havaitsevat ne työvuoron lopussa.
4. Käyttöliittymä ja helppokäyttöisyys
Usein aliarvioitu automaation näkökohta on se, kuinka paljon käyttöliittymä vähentää inhimillisiä virheitä. Hyvin suunnitellun käyttöliittymän (Human-Machine Interface) pitäisi näyttää tuotannon tila yhdellä silmäyksellä: vihreä normaalia toimintaa varten, keltainen varoitus lähellä ohjausrajaa ja punainen toimenpidettä vaativa poikkeama.
Reseptinhallinta on käytännön esimerkki. Nykyaikaisella linjalla kuljettaja voi ladata tallennetun reseptin tietylle tuotteelle – esimerkiksi 50 kN/m kaksisuuntaiselle geoverkolle – ja PLC asettaa automaattisesti kaikki vyöhykkeiden lämpötilat, venytysnopeudet ja käämiparametrit. Tämä eliminoi manuaalisten syöttövirheiden riskin ja lyhentää vaihtoaikaa 45 minuutista alle 10 minuuttiin.
Huoltomuistutukset ovat toinen kerros. Ohjausjärjestelmä voi seurata laakerien, vaihteistojen ja näyttöjen käyttötunteja ja näyttää ennalta ehkäisevän huoltohälytyksen, joka perustuu todelliseen käyttöön eikä kalenteriväleihin.
Laitteisiin, kuten  Raskaaseen käyttöön tarkoitettu muovimurskain, jossa on edistynyt Z-leikkaus Z-leikkausroottorin, avattavan rungon ja vankan rakenteen ansiosta tämä murskain minimoi seisokit ja huollon. yhdistettynä automaattiseen diagnostiikkaan, se lisää linjan käytettävyyttä materiaalin talteenottosovelluksissa. Näytä tuote → Materiaalien talteenotossa käytetty yksinkertainen kosketusnäytöllinen käyttöliittymä vikadiagnostiikalla auttaa messuosaston käyttäjää poistamaan pienet tukokset ilman sähköasentajaa, mikä parantaa suoraan linjan käytettävyyttä.
Puoliautomaattisten ja täysin automatisoitujen käyttövaatimusten vertailu
- Puoliautomaattinen linja: Käyttäjä asettaa manuaalisesti lämmitinpankin tehon, säätää venytysrullan väliä käsipyörällä ja kirjaa tuotantolokit paperille.
- Täysin automatisoitu linja: Käyttäjä lataa reseptin, tarkkailee tilaa näytöllä ja kuittaa hälytykset. PLC hoitaa kaikki säädöt normaalin käytön aikana.
Usein kysytyt kysymykset
Tarkoittaako korkeampi automaatio aina korkeampia kustannuksia?
Alkuinvestoinnit ovat korkeammat, mutta viiden vuoden kokonaiskustannukset ovat usein pienemmät, koska jätemäärät vähenevät, seisokit vähenevät ja työvoimakustannukset tonnia kohden ovat alhaisemmat. Kolmen vuoron linjalla täyden automaation päivityksen takaisinmaksuaika on tyypillisesti 12–18 kuukautta.
Voidaanko olemassa olevaan puoliautomaattiseen linjaan jälkiasentaa korkeampi automaatio?
Kyllä mekaanisesta kunnosta riippuen. Uuden PLC:n, servokäyttöjen ja käyttöliittymän jälkiasennus on yleistä. Mekaaniset osat – kuten ketjukäyttöiset rullat – saattavat tarvita päivityksiä, jotta saavutetaan suljetun kierron ohjauksessa vaadittava tarkkuus.
Mikä automaatiotaso on riittävä uudelle startup-valmistajalle?
PLC-ohjattu linja, jossa on vähintään kaksi servokäyttöistä akselia (yksi syöttöä, yksi käämitystä varten) ja PID-lämpötilan säätö on käytännöllinen lähtökohta. Täysi automatisointi tiedonkeruulla voidaan ottaa käyttöön vaiheittain tuotantovolyymien ja laatuvaatimusten kasvaessa.
Takeaway: Automaatiotason sovittaminen tuotantotavoitteisiisi
Geoverkon valmistuslaitteiden automaatiotaso ei ole kiinteä spesifikaatio – se on työkalu, jonka tulee vastata tuotevalikoimaasi, työvoiman osaamistasoa ja markkinoiden laatuodotuksia. Tavallisissa geogridissä, joissa on vakiotiedot, puoliautomaattinen linja luotettavalla PLC-ohjauksella ja servokäytöllä voi olla riittävä. Erikoistuotteissa, joissa vetolujuus- ja venymätoleranssit ovat tiukat, täysi automaatio suljetun silmukan säätelyllä ja tietojen jäljitettävyydellä tulee välttämättömäksi.
Kun arvioit laitteita toimittajilta, pyydä heidän tuotantolinjoiltaan todellisia tuotantotietoja – ei vain komponenttiluetteloa. Kiinnitä huomiota siihen, kuinka monta prosessimuuttujaa ohjataan automaattisesti, miten järjestelmä käsittelee materiaalilaadun muutosta ja millaista raportointia on saatavilla. Nämä tiedot kertovat sinulle paljon enemmän todellisesta automaation tasosta kuin esite koskaan.
Saat lisätietoa tasaisen laadun ylläpitämisestä automaattisilla linjoilla lukemalla artikkelimme aiheesta laatu ja vakaus geoverkon tuotannossa .