
Tuotantopäällikkö otti äskettäin yhteyttä suunnittelutiimiimme ongelman kanssa: kahden viikon geoverkon tuotos oli läpäissyt silmämääräisen tarkastuksen, mutta laboratorion vetolujuustestit ajelehtivat 15-20 % alle sertifioidun spesifikaation. Mikään reseptissä ei ollut muuttunut, paitsi yksi parametri - suulakepuristimen tynnyrin lämpötilaa oli laskettu 8 °C energiakustannusten vähentämiseksi. Tämä pieni säätö riitti muokkaamaan polymeerin sisäistä rakennetta ja alentamaan jokaisen tuolloin valmistetun telan lopullista vetolujuutta.
Lyhyt vastaus siihen, kuinka suulakepuristuslämpötila vaikuttaa geoverkon vetolujuuteen, on tämä: suulakepuristuslämpötila säätelee molekyylien orientaatiota, kiteisyyttä ja termistä hajoamista prosessoinnin aikana, joten se asettaa katon lujuudelle, jonka myöhempi venytys ja jäähdytys voivat lukita materiaaliin. Tässä artikkelissa selitetään, miksi tämä vaikutus tapahtuu, mitkä lämpötila-alueet ovat käytännöllisiä tavallisille hartseille ja mitä tuotantotiimien tulisi valvoa, jotta vetolujuus pysyy ennustettavissa.
Miksi ekstruusiolämpötila ansaitsee huomiota geoverkkotuotannossa
Georistin vetolujuutta ei synny pelkästään venytysvaiheessa; sen määrää suurelta osin ekstrudoidun arkin laatu. Ekstruusion aikana polymeerisula vastaanottaa lämpöenergiaa, joka määrittää, kuinka täydellisesti hartsi sulaa, kuinka tasaisesti se virtaa suulakkeen läpi ja kuinka materiaali reagoi seuraavaan vetotoimintoon.
Johtopäätös tulee ensin: jos suulakepuristuslämpötila on väärä, mikään venytys ei palauta menetettyä voimaa. Kun sula on liian kylmä, polymeeri ei saavuta täysin homogeenista virtaustilaa, jolloin jää sulamattomia kiteisiä jäänteitä, jotka toimivat heikkoina kohtina. Kun sula on liian kuuma, lämpöhajoaminen alkaa katkaista pitkiä molekyyliketjuja. Molemmat vaikutukset vähentävät materiaalin orientaatiopotentiaalia ja näkyvät vetokokeessa pienempänä huippukuormana ja suurempana murtovenymänä.
Lämpötilan stabiilisuus ratkaisee yhtä paljon kuin asetettu arvo. Hyvin suunniteltu yksiakselinen vetogeoverkkotuotantolinja tarkkailee sulamislämpötilaa useilla vyöhykkeillä piippua ja suulaketta pitkin, koska yhtenäinen lämpöprofiili on yhtenäisen rivan geometrian ja liitostehokkuuden edellytys.
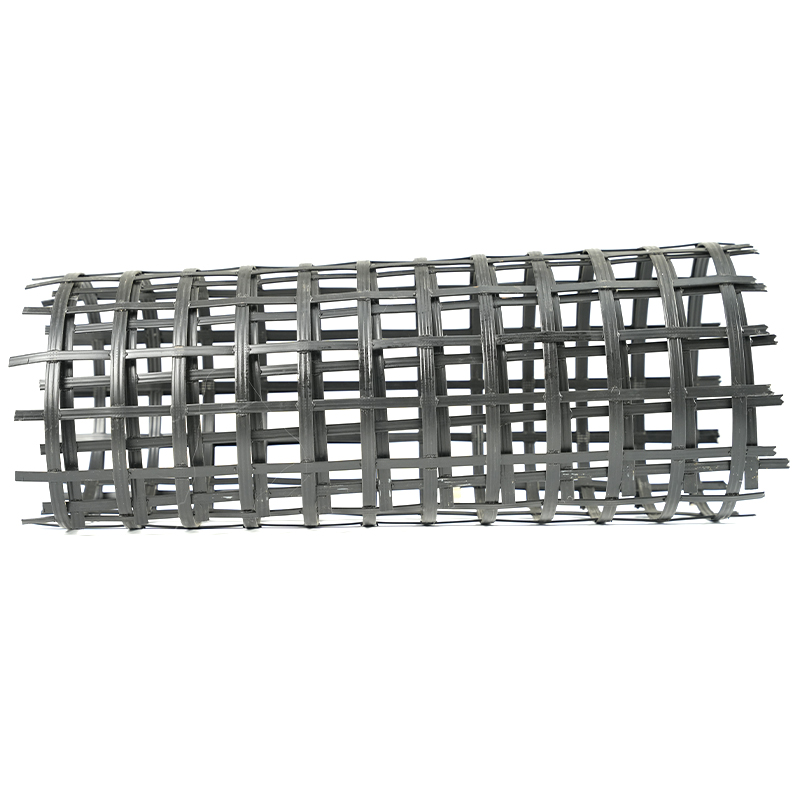
 Yksiakselinen vetogeoverkkojen tuotantolinja sulan lämpötilan valvonnalla Tämä tuotantolinja on korostettu lämpöprofiilien hallintaan keskittyville hankintatiimeille. Sen usean vyöhykkeen lämpötilanvalvonta varmistaa tasaisen rivan geometrian ja liitostehokkuuden, mikä vastaa suoraan läheisessä keskustelussa esiin tuotuihin lämpötilan vakauteen liittyviin huolenaiheisiin. Näytä tuote →
Kuinka lämpötila muuttaa polymeerin käyttäytymistä ennen venytystä
Polypropeeni (PP) ja korkeatiheyksinen polyeteeni (HDPE) ovat yleisimpiä hartseja ekstrudoiduissa geoverkkoissa. Molemmat ovat puolikiteisiä, ja niiden vaste ekstruusiolämpötilaan selittää suurimman osan valmiiden tuotteiden lujuusvaihteluista.
Kiteisyys ja molekyylien suuntautuminen
Kun sula levy poistuu muotista, polymeeriketjut alkavat organisoitua kiteisiksi alueiksi. Näiden alueiden koko ja jakautuminen riippuvat siitä, kuinka paljon lämpöä jää materiaaliin. Jos ekstruusiolämpötila on liian alhainen, epätäydellisesti sulaneet alueet säilyvät ja niistä tulee jännityskeskittymispisteitä venytyksen aikana. Jos se on liian korkea, ketjut pysyvät löysällä liian kauan ja vastustavat kohdistusta, jota korkealujuinen geoverkko tarvitsee. Orientaation menetys näkyy suoraan alhaisempana vetolujuudena sekä pituus- että poikittaissuunnassa.
Sulavirtaus ja suutinpaine
Sulan viskositeetti laskee lämpötilan noustessa. Korkeampi sulamislämpötila alentaa suuttimen painetta ja tuottaa nestemäisemmän levyn, joka on helpompi vetää - tiettyyn pisteeseen asti. Tämän pisteen jälkeen arkki menettää mittavakauden, painuu ja kehittää paksuusvaihteluja. Alempi lämpötila nostaa viskositeettia ja suuttimen painetta, mikä voi aiheuttaa virtausjälkiä, reunavärinöitä ja paikallisia jännityspitoisuuksia. Koska vedetyn geoverkon lopullista lujuutta kantavat ripoissa olevat orientoidut molekyyliketjut, suulakepuristetussa levyssä olevasta epäjatkuvuudesta tulee heikko kohta kuormituksen alaisena. Siksi lämpötilan hallinta on tiiviisti sidoksissa tasainen kuumennus ja ekstruusio pitkittäisen venytysprosessin aikana .
Suositeltavat ekstruusiolämpötila-alueet tavallisille hartseille
Alla olevassa taulukossa luetellaan tyypilliset tynnyrin ja suulakkeen lämpötilaikkunat tavallisille geoverkkohartseille. Ne ovat lähtökohtia, eivät absoluuttisia arvoja; oikea alue riippuu hartsilaadusta, lisäainepakkauksesta, linjan nopeudesta ja levyn paksuudesta.
| Hartsi | Tynnyrin lämpötila (°C) | Suulakkeen lämpötila (°C) | Havaittu vaikutus vetolujuuteen |
|---|---|---|---|
| PP-homopolymeeri | 200-230 | 210-225 | Paras lujuus lähellä 215-225 °C; selkeä lasku alle 195 °C tai yli 245 °C |
| HDPE | 180-210 | 185-200 | Paras suuntaus 190-205 °C:ssa; ylikuumeneminen alentaa molekyylipainoa |
| PET (pinnoitettu tai lasikuituvahvistettu geoverkkohartsi) | 260-290 | 270-285 | kapea ikkuna; sekä ali- että ylilämpötila lisäävät haurautta |
PET:tä esiintyy tietyissä pinnoitetuissa tai lasikuituvahvisteisissa geoverkkoprosesseissa ja sen lämpötilaikkuna on huomattavasti kapeampi. Tarkka ohjaus on siellä vieläkin kriittisempi, koska ero suurimman ja hyväksyttävän vetolujuuden välillä voi olla alle 10°C.
Prosessiikkuna: Mitä tapahtuu, kun lämpötila poikkeaa
Ekstruusiolämpötilan ja lopullisen geoverkon vetolujuuden välinen suhde seuraa huippukäyrää. Alla oleva kaavio näyttää edustavan kuvion polypropeenista valmistettua yksiakselista georistikkoa ilmaistuna prosentteina testisarjassa saavutetusta enimmäislujuudesta.
Yksiaksiaalisen PP-geoverkon edustava vetolujuusvaste ekstruusiolämpötiloissa.
Optimaalisen ikkunan alareunan alapuolella arkki on alisulanut. Tämä ilmenee pinnan epätasaisuutena, kohonneena muottipaineena ja satunnaisena vetoresonanssina – epävakaana värähtelynä levyn paksuudessa, joka luo vuorotellen paksuja ja ohuita poikittaisia ripoja. Konesuuntainen vetolujuus voi vaihdella 20 % tai enemmän telasta toiseen.
Optimaalisen ikkunan yläpuolella lämpöhajoaminen hallitsee. Ketjun leikkaus pienentää keskimääräistä molekyylipainoa. Levy saattaa näyttää sileältä ja kiiltävältä, mutta vetolujuus ja virumisvastus heikkenevät, liitoskohdat muuttuvat hauraammiksi ja pitkän aikavälin suunnittelulujuus – arvoinsinöörit käyttävät seiniin ja rinteisiin – heikkenee nopeammin kuin lyhytaikainen huippulujuus.
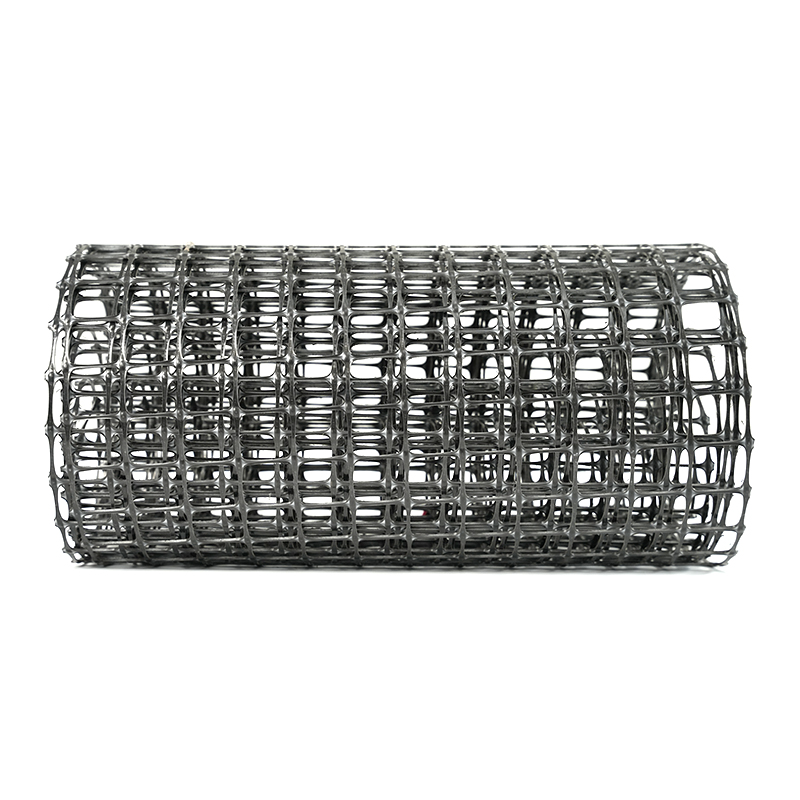
 Kaksisuuntainen geoverkkotuotantolinja, jossa on pitkittäinen ja poikittainen venytys Tällä laitteella on merkitystä verrattaessa lämpövaikutuksia vetolujuuteen. Se sisältää lävistyspuristimen, monirullavenytyksen ja poikittaisen venytysuunin lämmönvaihtimilla, mikä tukee keskustelua siitä, miten käsittelyolosuhteet vaikuttavat PP- ja HDPE-geoverkon suorituskykyyn. Näytä tuote →
Vahvuuden seuraukset yhdellä silmäyksellä
Alla olevassa pylväskaaviossa verrataan alilämpötilan, optimaalisen ja ylilämpötilan suulakepuristamisesta valmistettujen PP- ja HDPE-geoverkkojen tyypillistä vetolujuuden säilymistä.
Suhteellinen vetolujuuden säilyvyys, kun optimaalinen lämpötila-ajo on asetettu 100 %:iin.
Kaksi päätelmää merkitsee päivittäistä tuotantoa. Ensinnäkin alilämpötilasakko on yleensä suurempi kuin PP:n ylilämpötilasakko, minkä vuoksi energiaa säästävät säädöt ovat riskialttiita. Toiseksi, molemmat polymeerit menettävät lujuutta äärimmäisissä rajoissa, mutta eri syistä: toinen epätäydellisestä sulamisesta, toinen molekyylien hajoamisesta.
| Kunto | Vetolujuus | Venymä murtokohdassa | Tyypillisiä tuotantomerkkejä |
|---|---|---|---|
| Alilämpötilaerature | Alennettu 15-30 % | Usein lisääntynyt | Korkea suutinpaine, karkeat reunat, virtausjälkiä |
| Optimaalinen range | Maksimi hartsille | Täyttää vaatimukset | Vakaa levy, tasaiset aukot, tasainen linjanopeus |
| Ylilämpötilaerature | Alennettu 10-25 % | Vähentynyt, hauras käytös | Kuolaa, lievää värinmuutosta, savua korkealla ylimäärällä |
Koska merkit voivat mennä päällekkäin raaka-aineen vaihtelun kanssa, luotettava tapa erottaa syyt on kirjata jokaisen tuotantoerän sulamislämpötila muotissa ja verrata sitä vetokoetulokseen. Tämä on normaali käytäntö tuotteiden laadunvalvonta yksiakselisella vetogeoverkon tuotantolinjalla , ja se havaitsee lämpötilan vaihtelun kauan ennen kuin siitä tulee asiakkaan valitus.
Käytännön toimenpiteitä tuotanto- ja hankintaryhmille
Yleisimmät poikkeavien geoverkon vetolujuuden syyt ekstruusiovetolaitoksissa on esitetty alla. Lämpötilapoikkeama johtaa listaa, mikä on hyvä uutinen: se on myös kontrolloitavin tekijä.
- Lämpötilapoikkeama 38 %
- Raaka-ainevaihtelu 22 %
- Venytyssuhteen virhe 18 %
- Jäähdytys epäjohdonmukaisuus 14 %
- Muut syyt 8 %
Tuotantoryhmille kolmella toiminnolla on suurin tuotto:
- Asenna sulatuslämpötila-anturit suuttimeen ja vertaa lukemia tynnyrin asetuspisteisiin.
- Säilytä vetolujuuden ja ekstruusiolämpötilan säätökaaviota sen sijaan, että säädät lämpötilaa energian säästämiseksi.
- Sertifioi lämpötilaikkuna uudelleen aina, kun uusi hartsierä tai -toimittaja tuodaan markkinoille.
Geoverkon tuotantolinjaa arvioivat hankintaryhmät voivat kysyä lämpötilan säädön tarkkuudesta, usean vyöhykkeen PID-asetuksista, lämmitysvyöhykkeiden jakautumisesta suuttimessa ja dokumentoiduista lämpötilan tasaisuustesteistä. Linja, joka ei pysty pitämään asetettua lämpötilaa kapealla kaistalla, tuottaa epäjohdonmukaisen vetolujuuden rullalta telalle. Tästä syystä yksisuuntainen venytysmuovigeoverkkomme valmistetaan tarkasti valvotuissa sulamislämpötilaolosuhteissa.
 Yksisuuntainen joustava muovinen georistikko, jossa on tiukka sulamislämpötilan säätö Tämä tuote on esimerkki kapeasta lämpötilan hallinnasta suulakepuristuksen aikana, koska sen tuotannossa käytetään valvottuja sulamislämpötiloja. Se on hyödyllinen insinööreille, jotka arvioivat geoverkon yhtenäisyyttä ja pitkäaikaista lujuutta, ja se täydentää lähistöllä annettuja käytännöllisiä suulakepuristusikkunoiden neuvoja. Näytä tuote →
Usein kysyttyjä kysymyksiä ekstruusiolämpötilasta ja georistikon lujuudesta
Mikä on optimaalinen ekstruusiolämpötila polypropeenigeoverkolle?
Useimmille PP-homopolymeerigeoverkkohartseille käytännöllinen ekstruusioikkuna on 200-230 °C, ja suurin vetolujuus saavutetaan tyypillisesti lähellä 215-225 °C. Tarkista alue hartsin toimittajalta ja säädä linjan nopeus, levyn paksuus ja valmiin tuotteen vetosuhde.
Voiko suulakepuristuslämpötila olla liian korkea, vaikka geoverkko näyttää normaalilta?
Kyllä. Lämpöhajoaminen alkaa ennen näkyvää värjäytymistä. Luotettavin tapa havaita se on verrata vetolujuutta, murtovenymää ja liitoksen tehokkuutta hieman alemmassa lämpötilassa valmistettuun perusviivaan.
Miten suulakepuristuslämpötila vaikuttaa murtovenymään?
Alilämpötilan ekstruusio jättää materiaalin huonosti orientoituneeksi, mikä pyrkii lisäämään murtovenymää. Ylilämpötila-ekstruusio lyhentää molekyyliketjuja ja vähentää venymistä, mikä tekee geoverkosta hauraan. Molemmat olosuhteet siirtävät tuotteen erittelyn ulkopuolelle.
Pitäisikö minun nollata lämpötila, kun vaihdan hartsin toimittajaa?
Kyllä. Vaikka hartsilaadun nimi on sama, sulavirtausindeksi ja lämpöstabilisaattoripakkaus voivat vaihdella. Suorita pieniä kokeita lämpötila-alueella ennen täyttä tuotantoa löytääksesi uusi optimi.