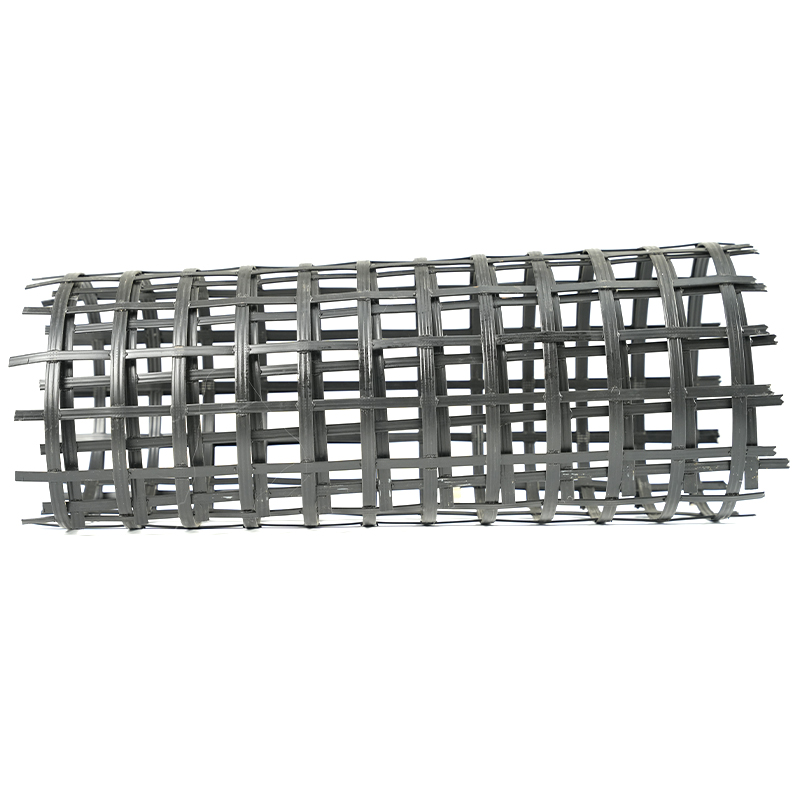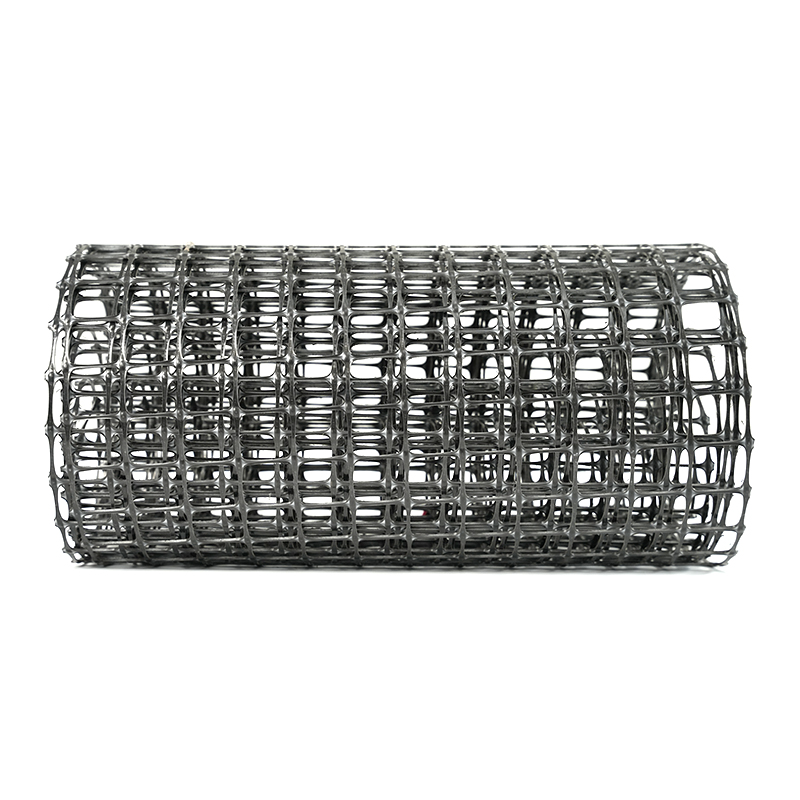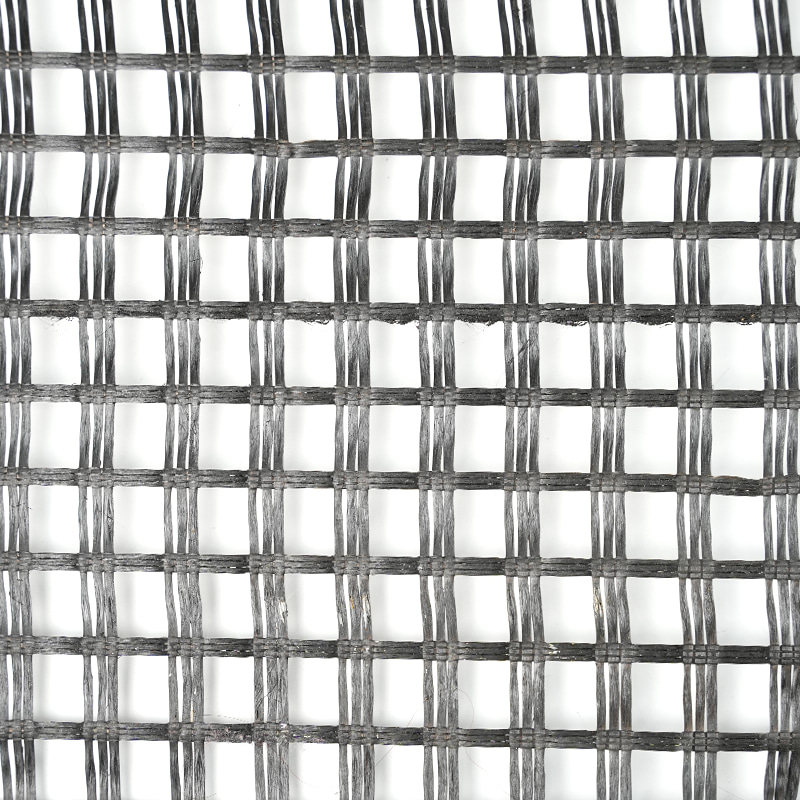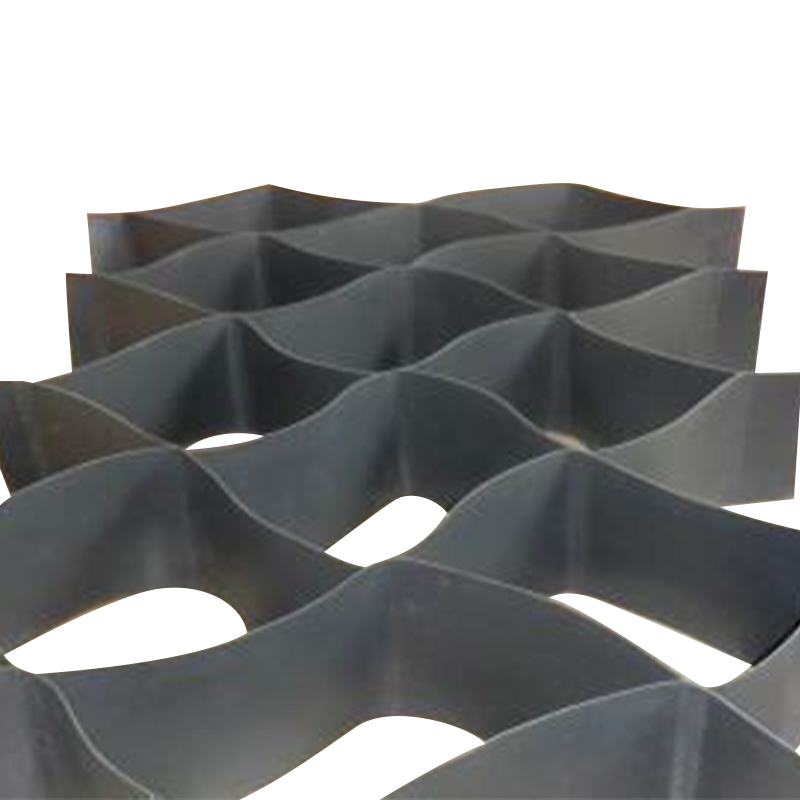

Geoverkkorulla jättää viivan näyttämään sileältä ja tasaiselta, mutta vetoraportin mukaan lujuus putoaa reunojen 84 kN/m:stä 66 kN/m:iin keskellä, ja aukon muoto on vinossa leveyden poikki. Tämä on epätasaista venytystä geoverkon tuotannossa – vika, joka piiloutuu normaalin näköisen verkon taakse ja heikentää hiljaa kaikkea sillä rakennettua.
Yli kahden vuosikymmenen aikana geoverkkolinjojen rakentamisen ja käyttöönoton aikana yksi käytännöllinen sääntö pätee: epätasainen venyminen ei ole lähes koskaan yksi dramaattinen vika. Se on asteittainen epätasapaino neljän säädettävän muuttujan välillä – lämpötasaisuus radan yli, jännityksen jakautuminen ja telojen kohdistus, vetosuhde ja nopeuden sovitus sekä raaka-aineen tasaisuus. Tee vianmääritys tässä järjestyksessä, mittaa ennen kuin muutat mitään ja anna vetokoeraportin – ei linjan äänen – kertoa, milloin ongelma on todella ratkaistu.
Vaihe 1: Tarkista lämmön tasaisuus verkon leveydellä
Polypropeeni ja polyeteeni reagoivat suoraan lämpötilaan. 3–5°C ero rainan leveydellä muuttaa polymeeriketjujen suuntautumista, joten arkki vetää eri tavalla reunoilta kuin keskeltä. Lämpöepätasapaino on yleisin syy epätasaisiin venytysvaivoihin sekä yksi- että biaksiaalisilla linjoilla.
Tarkista lämmitysprofiili kalibroidulla pintapyrometrillä viidessä pisteessä radan poikki – molemmissa reunoissa, molemmissa neljännespisteissä ja keskellä – ei vain käyttöliittymän lukemaa. Tarkista sitten ilman jakautuminen: tukkeutuneet suodattimet, tukkeutuneet suuttimet tai vaurioitunut eristyspeite luo kylmää raitoja, jotka eivät näy ohjauspaneelista. Tarkista myös reunan epäsymmetrinen lämpöhäviö; monet linjat ovat jatkuvasti kylmempiä yhdestä reunasta kuluneen tiivisteen tai avoimen luukun vuoksi.
Jos profiili on tasainen ja venytys on edelleen epätasaista, siirry mekaniikkaan. Opastamme tasainen kuumennus ja ekstruusio pitkittäisen venytyksen aikana käy läpi lämmittimen ja suulakepuristimen tarkistukset tarkemmin.
Vaihe 2: Vahvista jännitystasapaino ja rullan kohdistus
Kun lämpötilaprofiili on tasainen, seuraavat epäillyt ovat jännitysgradientit. Vain 0,5 mm:n vinossa oleva rulla, kulunut laakeri toisella puolella tai nippipaine-ero saman telan kahden pään välillä luo mitattavissa olevan jännityseron rainan poikki – ja venytysprosessi vahvistaa sitä.
| Tarkistuspiste | Kohde | Varmistusmenetelmä |
|---|---|---|
| Pura jännitystä per pää | ±3 %:n sisällä keskiarvosta | Kädessä pidettävä jännitysmittari kaikissa päissä |
| Nippipaine, vasen vs. oikea puoli | 5 % sisällä | Painemittarit jokaisen nipin molemmilla puolilla |
| Rullan yhdensuuntaisuus | ≤ 0,2 mm 1 metrin rullan pituudella | Tarkkuustaso tai laserkohdistustyökalu |
| Kiinnitysketju ja laakerit kuluneet | Ei näkyvää nousun venymistä | Satulan mittaus yli 10 peräkkäisen ketjun askeleen |
Suorita nämä tarkastukset säännöllisen aikataulun mukaisesti – vähintään kuukausittain jatkuvaa tuotantoa varten – ja kirjaa tulokset. Jännitys- ja kohdistusongelmat ilmenevät harvoin yhtäkkiä; ne kerääntyvät, kunnes vetoraportissa näkyy kuvio.
Vaihe 3: Tarkista vetosuhteen ja nopeuden yhteensopivuus
Yksiakselisella linjalla pituussuuntainen vetosuhde on yhtä suuri kuin lentoonlähtönopeus jaettuna syöttönopeudella; 5,5:1-suhde tarkoittaa, että nopeat telat kulkevat 5,5 kertaa nopeammin kuin syöttötelat. Kaksiakselisella linjalla poikittaisen ketjun nopeuden on vastattava pituusleikkauksen lähtöä. Kun nämä nopeudet eroavat toisistaan, arkki joko ylivenytyy tai löystyy, mikä tuottaa epäsäännöllisiä aukkoja ja epäjohdonmukaista lujuutta.
Tarkista käyttöliittymän todelliset nopeuslukemat asetusarvoihin verrattuna sen sijaan, että luotat asetusarvoihin. Taajuusmuuttajat ajautuvat, ja 1–2 %:n nopeusero vierekkäisten venytysasemien välillä muuttaa tehollista suhdetta enemmän kuin useimmat käyttäjät odottavat. Kaksiakselisilla linjoilla pitkittäisen ja poikittaisen venytyksen välinen vuorovaikutus ansaitsee oman tarkistuksensa - analyysimme pitkittäis- ja poikittaisen venytyksen tasaisuus ja tarkkuus kattaa yleiset vikatilat.
| Parametri | Toleranssi | Toimintakynnys |
|---|---|---|
| Piirrä suhdepoikkeama asetuspisteestä | 1 % sisällä | Kalibroi asemaanturi uudelleen |
| Nopeusero vierekkäisten asemien välillä | 2 % sisällä | Tarkasta vaihdelaatikko, kytkin ja käyttöketju |
| Poikittainen vs. pitkittäinen ulostulon epäsuhta | 1,5 %:n sisällä | Laske ketjun nopeuden asetusarvo uudelleen |
Kaaviossa näkyy tyypillinen korjaus: vetolujuusarvot, jotka ovat hajallaan 65–78 kN/m leveydellä, kiristettiin arvoon 82–84 kN/m sen jälkeen, kun nopeusepäsopivuus oli korjattu.
Vanhemmilla tai kunnostetuilla linjoilla venytysasemien mekaaninen toleranssi voi olla liian löysä riippumatta siitä, kuinka hyvin niitä virität. Prosessia varten rakennettu linja, kuten yksiakselinen vetogeoverkkojen tuotantolinja, sovittaa käyttö- ja venytysosuudet suunnittelusta lähtien.
 Yksiakselinen vetogeoverkkojen tuotantolinja yhteensopivilla venytysosilla Tämä tuotantolinja yhdistää käyttö- ja venytysasemat suunnittelusta lähtien, mikä auttaa vähentämään epätasaisuutta vanhoilla tai kunnostetuilla linjoilla. Sillä on merkitystä, kun mekaaninen toleranssi rajoittaa levyn laatua. Näytä tuote →
Vaihe 4: Sulje pois raaka-aineiden ja rehujen vaihtelu
Paarit vahvistavat sitä, mitä suulakepuristin tuottaa. Jos sulavirtausindeksi vaihtelee hartsierien välillä, jos uudelleenhionta muodostaa suuren osan syötöstä tai jos kosteutta ei poisteta tasaisesti, arkin paikallinen paksuus ja sulalujuus muuttuvat – ja venyttely muuttaa pienet vaihtelut näkyväksi epätasaisuudeksi.
- Pidä hiontasuhde vakaana ja seulottuina; 20–30 % on yleinen käyttökatto.
- Kuivaa hygroskooppista materiaalia jatkuvasti; kosteuspiikit muuttavat vetokäyttäytymistä arvaamattomasti.
- Testaa saapuva hartsi MFI erää kohti ja erillisiä eriä, kun MFI-ero ylittää määrittämäsi.
- Katso ekstruuderin ruuvin nopeutta ja sulamislämpötilaa; sykkivä ulostulo luo jaksoittaisia paksuuskaistoja, joita venyminen suurentaa.
Raaka-aineongelmat naamioituvat usein koneongelmiksi, koska ne ilmenevät samoissa oireissa. Siksi materiaalin tarkastukset kuuluvat sarjaan ennen kuin aloitat telojen vaihdon tai nopeuden muuttamisen.
Kentällä testattu vianmäärityssarja
Asennuksissa epätasaiset venymisen syyt jakautuvat suunnilleen alla olevan kuvan mukaisesti. Käytä sitä tutkimuksen priorisoimiseen, älä ohita mittauksia.
- lämpötasaisuus - 45 %
- Jännitys ja kohdistus – 25 %
- Vetosuhde ja nopeudet - 20%
- Raaka-ainesyöttö - 10 %
Suorita sitten sekvenssi tässä järjestyksessä vaihtamalla muuttuja kerrallaan:
- Tallenna todelliset nopeudet, vetosuhteet ja lämpötilat käyttöliittymästä; verrata viimeisimpään tunnetusti hyvään prosessikokoonpanoon.
- Mittaa rainan lämpötila viidestä kohdasta leveydeltä venytyskohdan kohdalla; tutkia kaikki yli 3°C:n gradientit.
- Tarkista nippipaineet ja telojen tasaus esivenytys- ja venytysteloilta.
- Mittaa yksittäinen päiden kireys kelasta tai kelaustelineestä; merkitse mikä tahansa pää yli 5 % naapuriensa yläpuolelle.
- Ota täysleveä näyte ja testaa vetolujuus, venymä ja aukon mitat viidessä paikassa.
- Muuta vain yksi muuttuja – älä koskaan lämpötilaa ja suhdetta yhdessä – ja testaa sitten uudelleen ennen seuraavaa säätöä.
- Vertaa tuloksia edellisiin kymmeneen rullaan havaitaksesi asteittaisen ajautumisen sen sijaan, että toimit yhden huonon näytteen perusteella.
Tarkista korjaus todellisilla vetotiedoilla
Epätasainen venytys korjataan vain, kun raportissa niin sanotaan. Käytännön hyväksymissääntö geoverkkoa varten on vetolujuuden vaihtelu ±10 %:n sisällä keskiarvosta viiden testiasennon välillä leveydeltä, murtovenymän ollessa saman nauhan sisällä. Suorituskykyiset vahvistusvaatimukset pitävät usein ±5 %.
| Parametri | Hyväksymisraja | Testaa asettelu |
|---|---|---|
| Vetolujuuden vaihtelu leveyssuunnassa | ±10 %:n sisällä keskiarvosta | 5 sijaintia: reunat, neljännespisteet, keskipiste |
| Murtovenymän vaihtelu | ±10 %:n sisällä keskiarvosta | Samat 5 asentoa |
| Aukon diagonaalipoikkeama | 3 %:n sisällä tavoitteesta | 10 aukkoa näytteitä rullan poikki |
| Paksuuden vaihtelu | 5 % sisällä of average | Mikrometri 5 kohdassa |
Tämä tekee vetotesteristä tuotantotyökalun, ei laboratorion jälkikäteen. Erillinen geotekstiilien lujuuskone, jossa on tallennettuja monipistetuloksia, antaa sinulle tiedot korjausten vahvistamiseen, työvuorojen vertailuun ja erän laadun dokumentoimiseen asiakkaille.
 Geotekstiilin lujuuskone monipistetallennuksella ja tietokoneohjauksella Tämä vetotesteri tallentaa monipistetuloksia ja dynaamisia käyriä, mikä tekee siitä käytännöllisen tuotantotyökalun korjausten tarkistamiseen ja erän laadun dokumentointiin. Sen erittäin tarkka anturi tukee johdonmukaista mittausta. Näytä tuote →
Seuraa myös aukon geometriaa: mittaa aukon näytteen diagonaaliset pituudet telan poikki. Jos lävistäjät poikkeavat enemmän kuin muutaman prosentin tavoitteesta, venytys pysyy epätasaisena, vaikka vahvuusluvut ohittaisivat.
Ennaltaehkäisy: Linjojen suunnittelu ja ylläpitotavat
Ennaltaehkäisy voittaa vianetsinnän. Linjat, joissa on monivyöhykeinen PID-lämpötilan säätö, riippumaton nippipaineen säätö kummassakin telan päässä, tarkkuushiotut telat ja synkronoidut käyttölaitteet, eivät synnytä harvoin epätasaista venytystä. Nämä ominaisuudet ovat ero siiman, joka tarvitsee jatkuvaa lastenhoitoa, ja sellaisen siiman välillä, joka pitää profiilistaan rullan rullan jälkeen.
Huoltotottumukset ovat yhtä tärkeitä: kuukausittaiset kohdistustarkastukset, kalibroidut lämpötila-anturit vähintään kahdesti vuodessa ja välitön huomio laakerien melussa tai nippimittarin poikkeamisessa. Rullat, ketjut ja pidikkeet, jotka kuljettavat rainaa venytysalueen läpi, ovat linjan mekaaninen sydän.
Kun venytysosat suunnitellaan integroiduksi järjestelmäksi, ongelmat, kuten epätasainen venytys, suunnitellaan ennen kuin ensimmäinen tela on valmistettu. Jiangsu Saide Machineryn kaksisuuntainen geoverkkotuotantolinja on esimerkki – lämmitys-, venytys- ja käyttöosat sovitetaan yhteen suunnittelun aikana sen sijaan, että ne paikataan yhteen tuotantokerroksessa.
 Kaksisuuntainen geoverkkotuotantolinja, jossa on integroitu lämmitys ja venytys Tämä linja yhdistää lämmitys-, venytys- ja käyttöosat integroiduksi järjestelmäksi, mikä vähentää epätasaisia venytysongelmia ennen tuotantoa. Sen suunnittelu sisältää poikittaisen venytysuunin ja erikoiskiinnikkeet. Näytä tuote →
Usein kysytyt kysymykset
Mikä on ensimmäinen asia, joka tarkistetaan, kun geoverkon venytys muuttuu epätasaiseksi?
Mittaa lämpötilaprofiili radan poikki venytyskohdassa sen sijaan, että luotat lämmittimen asetusarvoihin. Yli 3–5 °C:n lämpötilagradientit poikki leveydellä ovat yleisin syy, ja ne tulisi poistaa ennen kuin kosketat vetosuhteita tai nopeuksia.
Kuinka suuri vetolujuuden vaihtelu leveydellä on hyväksyttävää?
Useimmille geoverkon spesifikaatioille ±10 % keskimääräisestä vetolujuudesta viiden testiasennon välillä on käytännöllinen raja. Suorituskykyiset vahvistusprojektit vaativat usein ±5 %.
Pitäisikö minun ensin säätää lämpötilaa vai vetosuhdetta?
Lämpötila ensin. Polymeerin vetokäyttäytyminen on erittäin herkkä lämpötilalle, joten 3°C:n kylmäjuova muuttaa paikallista venytystä enemmän kuin pieni suhdesäätö. Suhteen muuttaminen lämpöepätasapainon ollessa olemassa yleensä peittää todellisen syyn.
Miksi georuudukoni reunat ovat aina ohuempia kuin keskipiste?
Reunojen oheneminen viittaa yleensä nopeampaan jäähtymiseen tai korkeampaan paikalliseen jännitykseen reunoissa pituussuuntaisen venytyksen aikana, joskus yhdistettynä vetosuhteeseen, joka on liian aggressiivinen todelliseen reunan lämpötilaan. Tarkista reunalämmittimen teho, reunan jäähdytysilma ja reunanipin paine.
Voiko epätasainen venytys vaikuttaa geoverkon pitkän aikavälin suorituskykyyn kentällä?
Kyllä. Alivenytetyt vyöhykkeet säilyttävät alhaisemman molekyylisuuntauksen ja heikomman virumisvastuksen jatkuvassa kuormituksessa; ylivenyneistä alueista tulee hauraita ja ne vaurioituvat helposti käsittelyn aikana. Epäsäännöllinen aukon geometria tekee myös maaperän lukkiutumisesta ja päällekkäisistä liitoksista vähemmän ennustettavissa.
Bottom Line: Mittaa, säädä, tarkista
Geoverkkotuotannon epätasainen venyminen on ratkaistavissa, kun arvaukset korvataan mitoilla. Lämpöprofiili, jännitystasapaino, vetosuhteen ja nopeuden yhteensopivuus sekä raaka-aineen sakeus kattavat lähes kaikki tapaukset. Luo varmistusrutiini, pidä kirjaa ja kouluta käyttäjät lukemaan vetolujuusraportti yhtä huolellisesti kuin viivanäytön.